

パウダーコーティングは、乾燥ポリマー粒子を静電気的に帯電させ、接地された部品にスプレーし、粒子が溶けて一緒に流れ、硬化して連続膜になるまでその部品を加熱することによって機能します。粉末なので塗布中に何も蒸発しません。 100%固体 そのため、その結果、通常は硬くてプラスチックのような皮膚ができます。 50~100ミクロン 1 回のパスでの厚さは、液体ペイントの 1 回塗りのおよそ 2 ~ 3 倍の厚さになります。
実際的な観点から言えば、答えは 2 つに分かれます。塗装ブース内で何が起こっているのか、もう 1 つはスプレー ガンに到達するずっと前に粉末に何が起こっているのかということです。この質問をする人のほとんどは、パウダーかペイントのどちらかを選択しているか、一貫した仕上がりを維持できないラインのトラブルシューティングを行っているかのどちらかです。どちらのグループも同じ 2 つの事実を必要とします。接着力は電界から生じます。耐久性はオーブンでの化学架橋反応によって生まれます。粒子サイズ、前処理、接地およびオーバースプレーの回収はすべて、これら 2 つのメカニズムを機能させるために存在します。
粉体塗装の仕組みを簡単に説明すると
コロナ スプレー ガンは、その先端に高電圧電極を配置します。通常は、 60および100kV 。圧縮空気が粉末を電極を通過させると、各粒子はマイナスの電荷を帯びます。ワークピースは接地されているため、磁石の反対極のように動作します。荷電粒子は磁力線に従って表面に到達し、一旦着地すると、少なくとも部品が硬化オーブンに到達するのに十分な時間、残留電荷によって粒子はそこに保持されます。
一部のシステムでは、代わりに摩擦帯電を使用し、火薬と銃の内筒の間の摩擦によって電荷が移動します。トリボガンは、コロナ帯電粒子が狭いコーナーの内側に到達するのを防ぐファラデーケージ効果を回避するため、深い凹部のある部品によく使用されます。
熱が仕事を終わらせます。熱硬化性粉末では、樹脂と硬化剤がオーブン内で反応し、再溶融しない架橋ネットワークを形成します。そのため、適切に硬化された粉体塗装は、ほとんどの自然乾燥塗料よりもチッピング、化学物質、紫外線に対する耐性がはるかに優れています。対照的に、熱可塑性粉末は単に溶けて再固化するため、より厚いフィルムや、耐溶剤性よりも再加工が重要な用途に適しています。
粉体塗装ラインの5つのステップ
小規模な作業工場から大量生産の家電工場に至るまで、あらゆる工業用粉体塗装作業は同じ手順に従います。ステップを飛ばしたり短くしたりすると、数カ月後に欠け、膨れ、または腐食クリープとして故障が現れます。
- 前処理。 アルカリ脱脂、水洗、化成皮膜(リン酸鉄、リン酸亜鉛、またはクロムフリーの代替品)により、皮膜に化学的アンカーが形成されます。前処理ラインが適切に稼働していれば、塩水噴霧性能を数百時間から千時間以上に向上させることができます。
- マスキングと下地処理。 ネジ山、嵌合面、電気接点はマスキングされ、すべてのハンガー フックは金属同士がきれいに接触する必要があります。地盤が弱いことは、被覆が薄く斑点状になる最も一般的な原因の 1 つです。
- 応用。 ガンは、フィルムが目標の厚さに達するまで粉末を堆積させます。スプレーブースのオーバースプレーはサイクロンまたはカートリッジ回収ユニットによって捕捉され、フィードに混合されて戻されます。そのため、粉体ラインは定期的に回収されます。 95%以上 部分が欠けている素材のこと。
- 硬化。 熱硬化性粉末には通常、 180~200℃ オーブンの空気温度だけでなく、金属温度で10〜20分間。硬化が不十分であると、傷や汚れがつきやすいフィルムが残ります。硬化しすぎると黄ばみや光沢の低下の原因となります。 UV 硬化性パウダーはこのステップを大幅に短縮し、熱に弱い基板への扉を開きます。
- 冷却と検査。 出荷前に、膜厚計、光沢計、衝撃試験、接着クロスハッチチェックによってバッチを確認します。部品が冷えた後に測定すると、柔らかいフィルム上での誤解を招く読み取り値が回避されます。
パウダー側: コーティングパウダーの製造方法
コーティングパウダーは単に顔料を粉砕したものではなく、工学的に設計されています。そのレシピは、樹脂システムと硬化剤、顔料、充填剤、流動性およびレベリング剤、脱気剤、および少量のワックスを組み合わせたものです。各成分により、ガンホッパー内での粉末の挙動やオーブン内でのフィルムの流れ方が変わります。
- 樹脂系: エポキシ、ポリエステル、エポキシ-ポリエステルハイブリッド、ポリウレタン、アクリル
- 機能性添加剤: レベリング剤、脱気剤、マット剤、ドライフロー添加剤
- 着色剤および効果顔料: 有機顔料および無機顔料、メタリックフレークおよびマイカ
製造はドライブレンドから始まり、およそ 90 ~ 120 °C の溶融押出機を通過し、その後溶融物を冷却してフレークにします。それらのフレークは粉砕され、制御された粒子サイズに分類され、その後初めて完成した粉末が箱に詰められます。粉砕と分級の段階では、最終製品がスムーズにスプレーするか、吐き出したり盛り上がったりするかどうかが決まります。
 粉体塗装・改質機 改質剤と材料は正確に計量され、混合比に従って均一に添加されるため、混合比の瞬時の精度が保証されます。これにより、ハイ... 製品を見る→
結合メタリックパウダーや特殊効果パウダーの場合、顔料を機械的に混合するのではなく、パウダー粒子に融着させる必要があります。それは表面改質作業であり、まさに私たちのプロセスの種類です。 粉体塗装および改質機械 のために開発されました。 Jiangsu JND Environmental & Energy Technology は、2002 年以来塩城市に粉砕、分級、粉体処理設備を建設してきました。そのため、コーティング ラインをまず材料側から見る傾向があります。
粒子サイズと分布: 隠れた変数
経験豊富なコーターに、なぜあるバッチでは鏡のように滑らかな仕上がりになるのに、次のバッチではオレンジの皮のように見えるのかを尋ねると、会話はたいてい粒度分布の話になります。優れた静電スプレー パウダーの中央値直径はおよそ次のとおりです。 25~45ミクロン 、尾は慎重にトリミングされています。カットポイントがどのように機械的に制御されるかを知りたい場合は、当社の業界ノートを参照してください。 動的粉末分級機の仕組み 分離原理について説明します。
| 分数 | 一般的なサイズ | 塗り方や仕上がりへの影響 |
|---|---|---|
| コーステール | 100ミクロン以上 | 重いオレンジの皮、不均一なフィルム、時折の銃の吐き出し |
| ワーキングカット | 20~80ミクロン | 安定した流動性、確実な帯電、滑らかな硬化膜 |
| ファインテール | 10ミクロン未満 | 発塵、流動不良、転写効率の低下、粉塵の危険性の増加 |
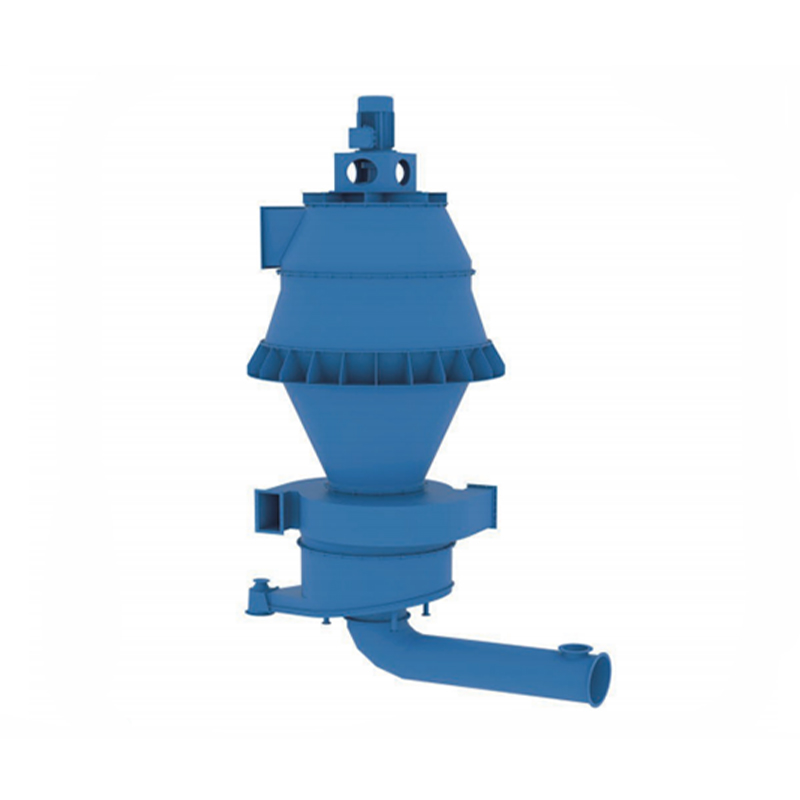 JSP超微粉分級機 エネルギー消費を削減し、セメント粉砕システムのシステム効率を向上させるために、現在、複合セミファイナル粉砕プロセスが広く採用されています。インテリジェントなデュ... 製品を見る→
尻尾をきれいに切るのは分類の仕事です。空気分級機と超微細回転分級機を使用すると、粉末メーカーはバッチごとに厳密な分配を維持できるため、ブレンドして戻さなければならない回収量が減り、納品ごとにフィルムの外観が一貫した状態に保たれます。
粉体塗装とウェットペイントの違い
2 つの仕上げは互換性がありません。この違いにより、パウダーが多くの金属仕上げラインで主流となっている理由が説明されます。
| 因子 | 粉体塗装 | 液体ペイント |
|---|---|---|
| キャリア | なし、100%固形分 | 溶剤または水 |
| コートごとのフィルム | 50~100ミクロン | 20~40ミクロン |
| 揮発性物質の排出 | ゼロに近い | 固形分含有量に応じて異なる |
| オーバースプレー | 回収可能で再利用可能 | ほとんどが廃棄物 |
| 硬化 | オーブンまたはUV硬化 | 常温または低温ベークが可能 |
| 最適な基材 | 金属、MDF、特殊パウダーを使用したプラスチック | ほぼすべての基板 |
粉末が失われるのは温度です。パーツがオーブンに耐えられない場合でも、その基材に UV 硬化性または低温のパウダーが利用できない限り、液体ペイントが最適です。
粉塵、安全性、および回復ループ
微細な有機粉末は可燃性であるため、すべてのコーティング作業ではそのように扱う必要があります。ブースの設計、接地の連続性、導電性ダクト、および爆発排気は、北米では NFPA 652 および 654、ヨーロッパでは ATEX 指令などの規格によって規制されています。オペレーターは、二次的な事象が始まる場所である棚や照明器具に粉が蓄積していないかにも注意する必要があります。
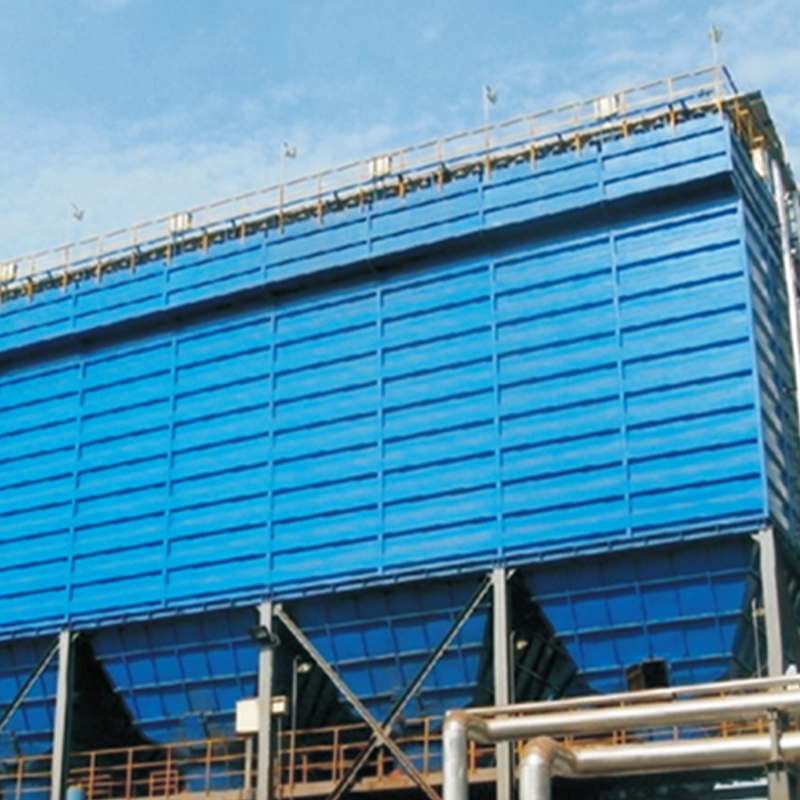 JQMシリーズ エアボックス パルスバッグ集塵機 JQMシリーズエアボックスパルスバッグ集塵機は、米国フラー社から導入された技術をもとに当社が開発したバッグ集塵機です。 製品を見る→
粉体製造側では、粉砕機や分級機が大量の微細な材料を継続的に排出するため、集塵は断続的なものではなく、24 時間体制で行われます。 JQM シリーズ エア ボックス パルス バッグ集塵機は、粉砕および分級回路向けに当社が設計したユニットのタイプであり、同じロジックがバルク粉末を扱うあらゆるプラントに当てはまります。
- すべての導電性機器を接着および接地してください
- 回収ユニットには導電性または帯電防止フィルター媒体を使用してください
- 空中に最も長く留まる部分である微細尾翼の内容を制限する
- 文書化されたスケジュールに従って棚、ダクト、ブースの壁を清掃します
粉体塗装に関するよくある質問
粉体塗装には必ずオーブンが必要ですか?
熱硬化性粉末も同様です。 UV 硬化性パウダーはランプの下で数秒から数分で硬化し、低温配合物は約 120 ~ 140 °C で硬化できるため、熱に弱い部品も実行可能になります。
粉体塗装の膜厚はどれくらいですか?
ほとんどの装飾および保護コーティングは 50 ~ 100 ミクロンの間で塗布されます。配管や鉄筋上の流動床コーティングなどの機能性フィルムは、1 回のパスで数百ミクロンに達することがあります。
粉体塗装がムラに見えることがあるのはなぜですか?
通常、原因は次の 3 つのうちの 1 つです: 広い粒度分布、ハンガー上の一貫性のない接地経路、または指定された時間内にオーブンが金属温度に達していないことです。
粉体塗装は塗装よりも耐久性が高いのでしょうか?
適切な前処理を経た金属部品の場合、通常は「はい」です。架橋されたフィルムは、ほとんどの自然乾燥ペイントよりも衝撃、化学物質、紫外線に対する耐性が高く、形成に溶剤の蒸発に依存しません。
パウダー コーティングは、単純なパートナーシップによって機能します。電場によってパウダーが希望の場所に配置され、熱によってその緩んだ粉塵が永久的な皮膜に変わります。他のすべて - 前処理化学物質、分類カットポイント、回収ループ、ダストシステム - は、これら 2 つのメカニズムを生産規模で信頼できるものにするために存在します。
粉末製造、粉砕、分級、または粉塵制御用の装置をご指定の場合は、当社のエンジニアが材料とターゲット分布を喜んでレビューさせていただきます。 プロセスの詳細をお送りください 一般的な見積もりではなく、実際的な推奨事項を提示して返信します。
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588