

を指定する場合は、 精密フライス盤 、可能な限り最短の答えから始めます。材料の硬度と対象の粒子サイズに基づいてミルのタイプを選択し、次に、トンあたりの設置電力、トンあたりの摩耗コスト、および数千時間の稼働時間後の製品の安定性を比較します。実験室テストでは目標を達成したものの、生産開始から 2 か月後に範囲外に 15 μm ずれたミルは、解決策ではなく、メンテナンス プロジェクトです。
微細粉砕は一般に、材料を約 10 μm ~ 45 μm のトップ サイズ (d97) まで縮小することを意味しますが、超微細粉砕は 10 μm 未満に押し下げます。どちらも 1 つのルールによって管理されます。つまり、ローターではなく分級機が最終的な粉末を決定します。 Jiangsu JND Environmental & Energy Technology は、2002 年以来、電力、化学、セメント、鉄鋼業界向けの粉砕、分級、粉塵制御装置を設計、製造してきました。このガイドでは、マシンタイプ、材質のマッチング、比較する価値のある仕様、およびほとんどの購入者が過小評価しているランニングコストについて説明します。
生産ラインにおける精密フライス盤の役割
粉砕はミリメートル単位で停止します。そこから精密なフライス加工が始まります。微粉砕機は、通常 10 mm 未満の飼料を取り込み、制御された粉末に変換します。一方、内部または外部の分級機は、大きすぎる粒子を粉砕ゾーンに戻します。回路は単一の機械よりも重要です。効果的な分級のないミルでは、粗端の仕様を満たすために材料の一部を過剰に粉砕する必要があり、過剰な粉砕は純粋なエネルギーの無駄だからです。
| ステージ | 典型的な飼料 | 代表的な製品 | 共通設備 |
|---|---|---|---|
| 一次破砕 | 300~1,000mm | 20~100mm | ジョーまたはジャイレトリークラッシャー |
| 二次破砕 | 20~100mm | 0~25mm | コーンまたはインパクトクラッシャー |
| ファインミリング | 0~10mm | d97 10-45μm | 風力分級機、分級機付ボールミル |
| 超微細フライス加工 | 0~1mm | d50 1-10μm | ジェットミル、振動ミル、撹拌メディアミル |
段階間の境界は理論的なものではなく実際的なものです。製品が d97 40 µm のフィラーの場合、ジェット ミル加工は必要ありません。 d50 3 μm の電池材料の場合、空気分級機だけでは経済的にこの値に達するのは困難です。
精密フライス盤の主な種類と研削方法
4 つのファミリーは、鉱物、化学薬品、セメント、発電所におけるほとんどの精密粉砕業務をカバーしており、それぞれが異なるコスト構造と、硬質、研磨性、または熱に弱い材料に対する許容範囲が異なります。
風力分級機:分級機内蔵衝撃粉砕
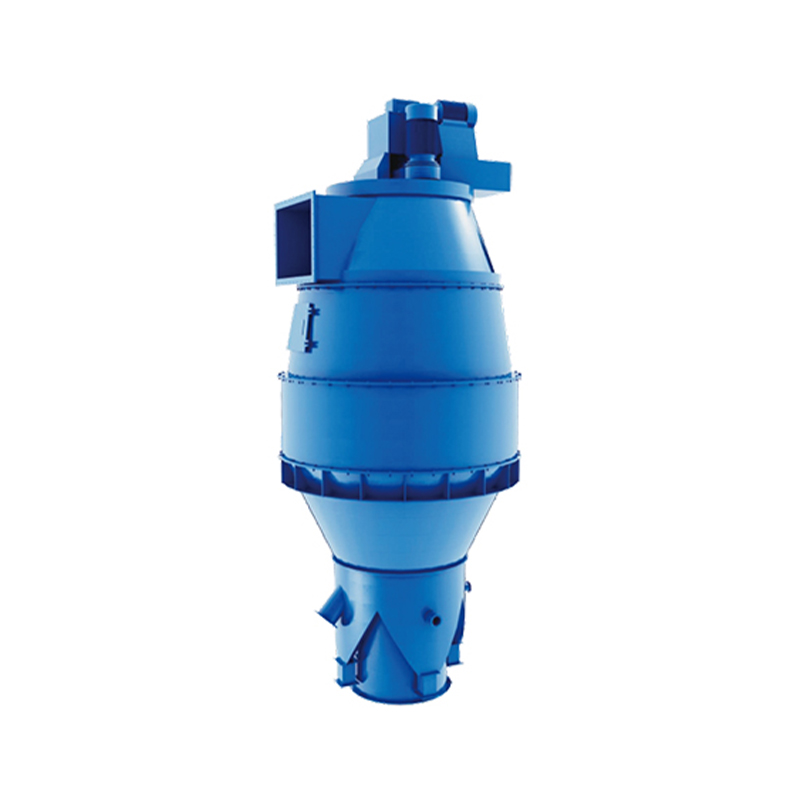
通常、先端速度が 80 ~ 120 m/s の高速ローターが材料を摩耗ライナーに向かって投げつけ、統合された動的分級機が粗大粒子を排除して粉砕ゾーンに戻します。一般的な製品は d97 10 μm ~ 45 μm で稼働し、ミルを停止することなく分級機の速度によってカットポイントを調整できます。これらの機械は石灰石、方解石、タルクなどの中硬質鉱物を処理し、多くの場合、最も経済的な 1 台の機械ソリューションです。
 空気分級機 製品粒子サイズ: D50 は 1.5 ~ 45 μm の間で調整可能。 製品を見る→
ジェットミル: 流動床、ディスクジェット、およびスチームキネティック
ジェットミルは、粉砕媒体を使用しないため、汚染がほとんどなく、衝撃で破砕されるまで圧縮空気または過熱蒸気で粒子を加速します。流動層ジェット ミルとディスク ジェット ミルは、d50 値が 1 ~ 5 μm に達するため、高純度の化学物質や電池材料が流動層ジェット ミルやディスク ジェット ミルに依存しています。トレードオフはエネルギーです。圧縮空気ジェット粉砕では 1 トンあたり数百 kWh を消費する可能性がありますが、蒸気動力学粉砕では、大容量でこの数値が大幅に削減されます。
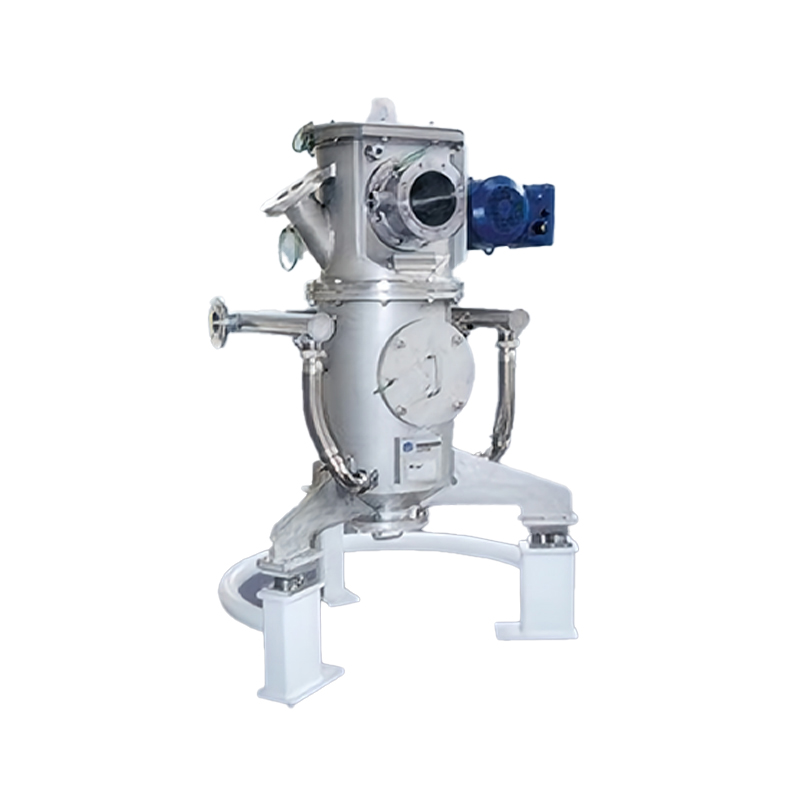 流動層ジェットミル 製品粒子サイズ: D50 は 1 ~ 45 μm の間で調整可能。生産能力: 0.1-10 t/h 製品を見る→
メディアミル: 振動ミル、撹拌ミル、ボールミル回路
材料が硬い場合(モース硬度 6 ~ 7 以上)、またはターゲットが 10 µm 未満の場合は、メディアミルが引き継ぎます。振動ミルは、粉砕媒体が入ったチャンバーを高周波で振動させ、同じ容量のボールミルよりも小さな設置面積で微細なサイズを実現します。ボールミルと分級機の生産ラインは、依然として大トン数の主力製品です。供給量は 20 mm 未満、製品は d97 10 ~ 45 μm 前後で、生産能力は 1 時間あたり数トンから 100 トンをはるかに超えます。
ローター、ハンマー、ピンディスクミルでより柔らかい飼料を実現
より柔らかい材料や繊維状の材料の場合、粉砕用のハンマー ミル、ピン ディスク ミル、ローター ミルは、d97 30 ~ 150 µm で高いスループットを実現します。乾燥および粉砕用に構成されたローターミルは、粉砕と水分除去を組み合わせるため、表面の水分によって分級機が見えなくなる場合に役立ちます。
材料に合わせてミルを調整する
ミルの選択は、1 つの材料特性が無視されたことが原因で失敗することがほとんどです。ほとんどの場合は 5 つの質問で解決されます。
- 硬度(モース硬度)。 3 ~ 4 未満では、通常は空気分級ミルまたはローターミルで十分です。 6 を超える場合は、メディア ミルまたはセラミック ライニング回路を計画します。
- 水分を与えます。 表面水分が 2 ~ 3% を超えると分級機の目が悪くなり始めるため、乾燥ステップを追加するか、粉砕しながら乾燥するミルを選択してください。
- 目標粒子サイズ。 d97 45 µm と d50 3 µm は、資本コストとエネルギーコストが異なる別のプロジェクトです。
- 汚染耐性。 顔料、食品添加物、電池材料には通常、ジェットミルまたはセラミック裏地メディアが必要です。
- 研磨性。 摩耗性の高いフィードはローターチップをすぐに摩耗させるため、重要な部分にはタングステンカーバイドまたはセラミックを指定してください。
経験則として、サプライヤーが受け取る最良のサンプルにミルを合わせるのではなく、通常の操作で予想される最も硬くて最も湿った状態にミルを合わせます。
クローズドループミルと分級機がより強力な粉砕に勝てる理由
多くの工場では、供給速度を遅くしたり、ミルの稼働時間を長くしたりして、より細かい仕様に到達しようとしています。このアプローチでは、通常、比エネルギーが 20 ~ 40% 増加しますが、依然として不安定な生成物が生成されます。より良い答えは閉回路であり、分級機のカットポイントが仕様によって設定され、粗い部分がミルにリサイクルされます。
ボールミルと分級機の生産ラインは、その論理を明確に示しています。ミルはバルクサイズの縮小を実行し、分級機は最終的な粒子サイズ分布に責任を負い、200 ~ 300% の循環負荷により、過剰粉砕することなくミルを満杯に保ちます。分類器は個別に調整できるため、プラントを再構築する代わりにパラメータを変更することで、d97 45 µm から d97 20 µm に移行できます。
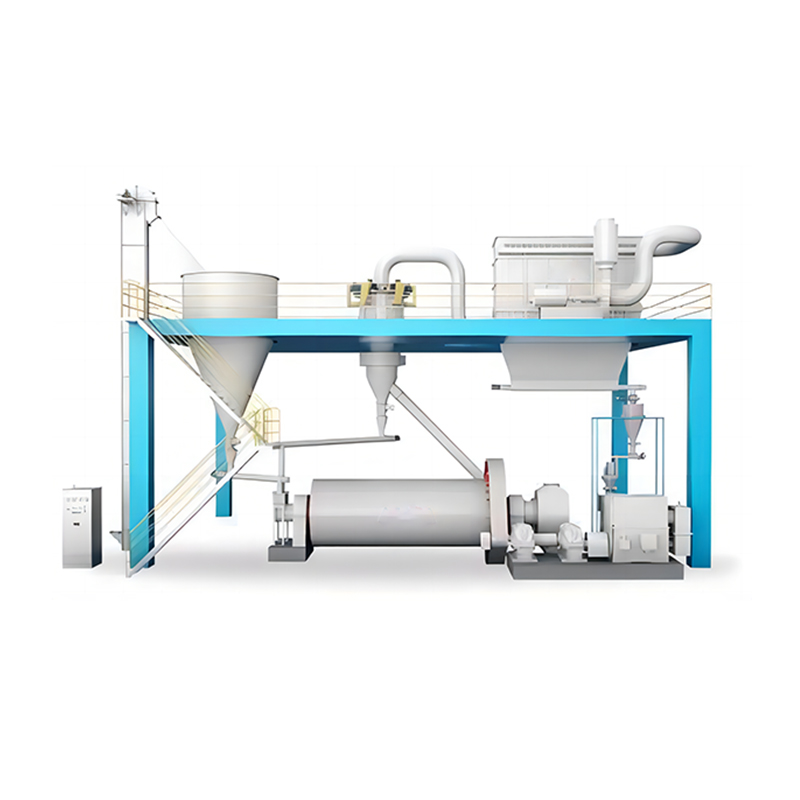 ボールミルと分級機の生産ライン 製品の粒子サイズ: D50 は 1 ~ 45 μm の範囲です。 製品を見る→
2 つの数値は、回路が適切に適合しているかどうかを示します。循環負荷 (少なすぎると工場が枯渇し、ループ エネルギーが多すぎる場合)、および粗い戻りストリームと一緒に排出される完成サイズの材料の量です。
投資収益率を決定する仕様
引用が行ごとに比較されることはほとんどありません。完成粉末1トン当たりの主要な数値を正規化することで、混乱のほとんどが解消されます。
| 仕様 | 何が良いのか | なぜそれが重要なのか |
|---|---|---|
| 比エネルギー | 中硬質鉱物の d97 20-45 µm で 20-60 kWh/t | エネルギーは製粉コストの 40 ~ 70% |
| 分類子制御 | 再現可能なカットポイントによる可変速度 | 過剰な研削を行わずに仕様を維持します |
| 摩耗部品 | 高クロムまたはセラミック製の交換可能なブレード、ライナー、メディア | トン当たりのコストとダウンタイムを制御 |
| 飼料水分制限 | 規定された制限または統合された乾燥ステップ | ケーキングやミルの詰まりを防ぎます |
| 発塵 | 適合するバグフィルターを使用した場合は 10 mg/Nm3 未満 | コンプライアンスと製品の回収 |
乾式分散によるレーザー回折などの定義された試験方法と、指定された飼料サイズおよび水分に関連付けられた保証値については、お問い合わせください。これらの条件がない場合の純度の保証は保証されません。
エネルギー、摩耗部品、メンテナンス: トン当たりの実質コスト
ほとんどの精密フライス加工設備では、運転コストの 40 ~ 70% が電力、消耗部品が 10 ~ 25%、残りが人件費です。この比率は、粗切り分級機を備えた安価なミルが最終的に高価になることが多い理由を説明しています。 1トン当たり15~25kWh 完成した粉末の。
摩耗部品の寿命は摩耗性によって大きく異なります。中程度の硬さの鉱物では、高クロムのローターチップと分級機ブレードは通常 3 ~ 12 か月持続します。石英またはスラグの場合は、間隔を短くして計画し、現場に予備のセットを保管してください。機械がアクセスしやすいように設計されている場合、ブレードとライナーの交換は通常 1 シフトで完了するため、ドライブトレインを分解せずに粉砕チャンバーが開くことを確認してください。
テスト、試運転、防塵安全性
資本を投入する前に、別の工場からの参照サンプルではなく、20 ~ 50 kg の自社材料でサンプル テストを実行してください。実際のテストプロトコルは次のようになります。
- 水分含有量と起源を記録した代表的なサンプルをお送りください。
- 測定された比エネルギーを使用して、ターゲットの細かさの周囲に少なくとも 3 つのテスト ポイントを要求します。
- レーザー回折により粒度分布を確認し、凝集や分級剤のコーティングを確認します。
- 温度上昇と製品の色や化学的変化を記録します。
- 保証条件:飼料サイズ、飼料水分、測定方法をご確認ください。
試運転も同じ規律に従います。最初のトンが粉砕される前に、ミルに安定した供給を行い、分級機を可能な限り細かい切断ではなく仕様に設定し、集塵機を接続します。細かい粉末は液体のように振る舞います。収集システムのサイズが小さすぎると、製品がサイロではなく床やフィルターバッグに落ちてしまいます。可燃性粉塵の場合は、始動前に安全チームと通気、接地、不活性ガスのオプションを検討してください。
ファインミリング報酬の準備。仕様を修正し、機械を材料に合わせて、モーターのサイズではなくトン当たりのエネルギーと摩耗コストを比較します。それが、自費で支払える工場と、メンテナンス予算に継続的に含まれる工場との違いです。
江蘇省 JND は、ISO 9001、ISO 14001、OHSAS 18001 認証を取得し、東南大学や同済大学などの大学との長期協力に支えられた省技術センターを備え、2002 年から粉砕、分級、粉塵制御装置を構築してきました。弊社の代表的な設置状況を確認できます。 プロジェクト事例 、または、材料の詳細を当社のエンジニアに送信してください。 お問い合わせページ 推奨サイズとテスト計画については、 をご覧ください。
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588